只引用零件号的制造商对医疗器械项目几乎没有价值。一个有用的供应商会审查您的2D图纸和3D模型,根据外壳检查连接器外壳,并在加工或生产之前标记不匹配。供应商可以将触点位置、配合方向、面板开口和电缆出口与组件的其余部分进行比较。对于医学成像设备或其他紧凑型电子模块,这些检查减少了后期机械重新设计的机会。具有真正工程支持的矩形连接器供应商会询问组装过程,而不仅仅是目录号。
1.材料和镀层选择应与医疗器械占空比相匹配
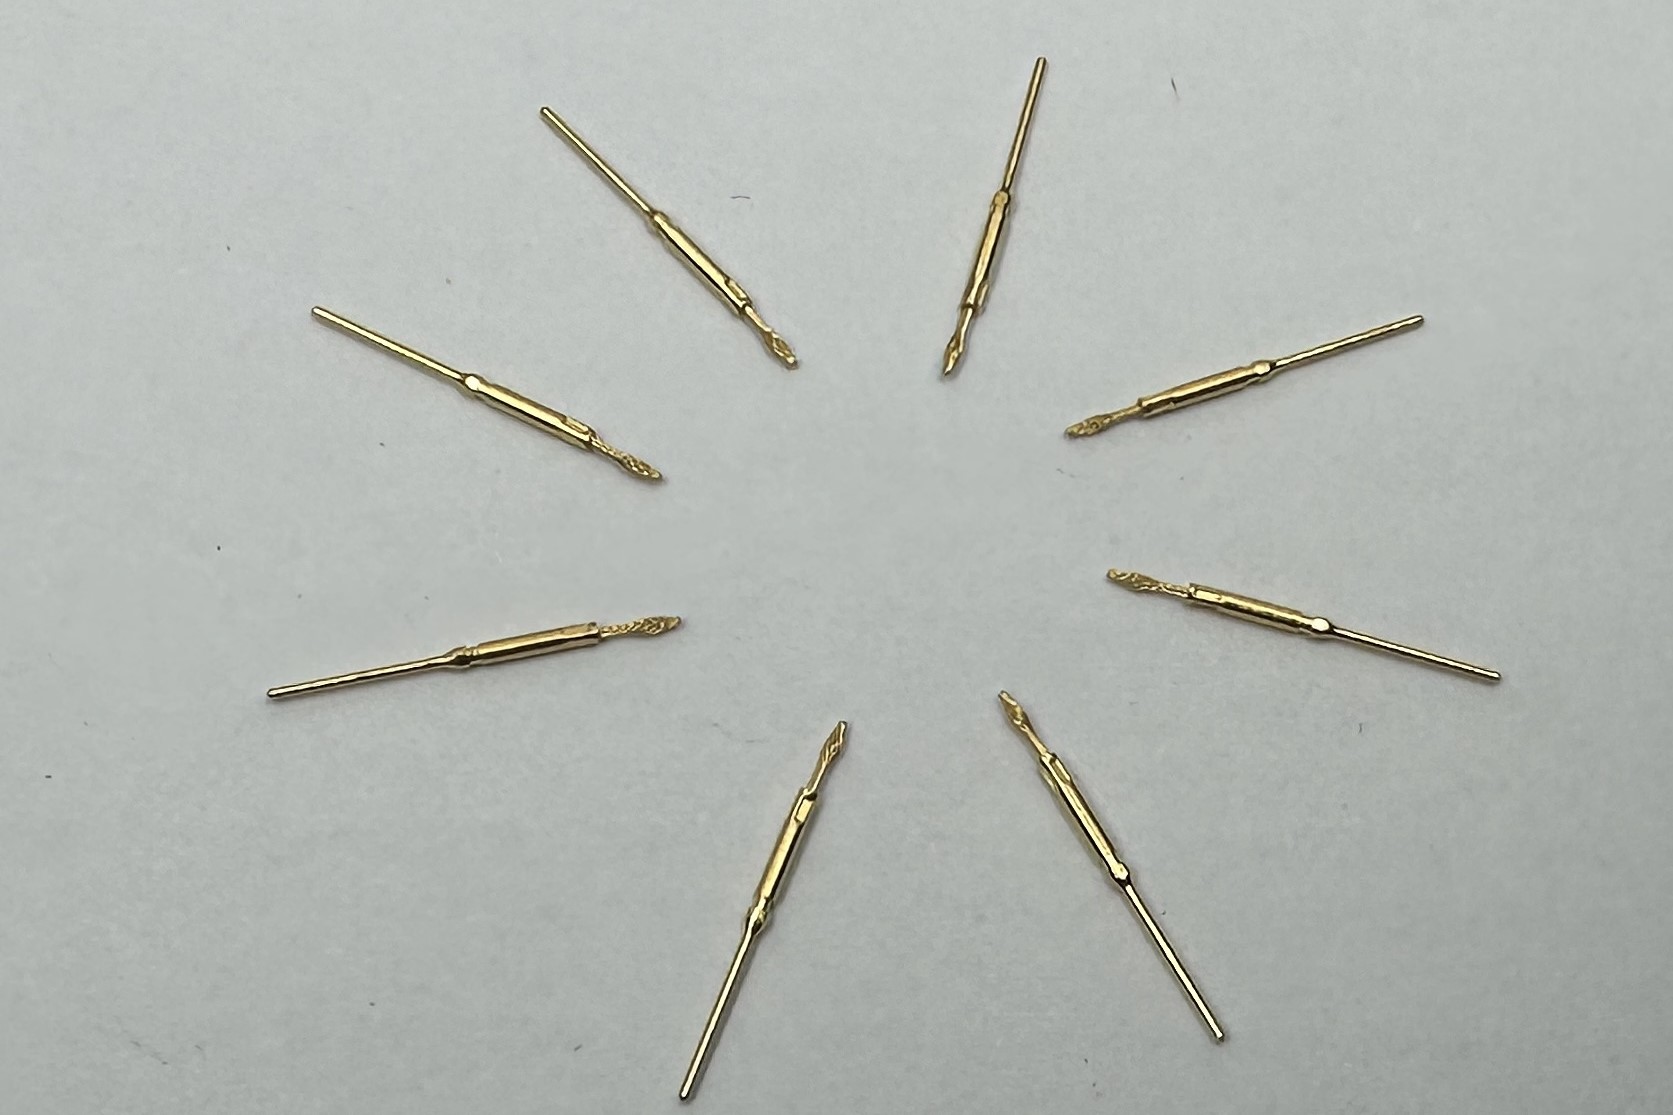
占空比决定了镀金量和哪种接触材料有意义。在组装过程中配对一次的设备与因维修、测试或现场更换而断开连接的模块有不同的需求。对于轻占空比,0.8μm镀金可能就足够了。对于更高的配合频率或更耐磨的环境,1.27μm或定制的金厚度可以提高耐磨性。C17200铍铜线保持弹簧力稳定,而C2680黄铜主体则提供了一个坚固的接触体。激光焊接的端部保持绞合线结构的整洁,当触点必须通过反复的配合和振动检查时,这一点很重要。有效的镀层和材料设置与预期的循环次数、清洁过程和设备中的机械应力相匹配,而不是默认使用最厚的选项。
2.取样结果值得检查配合、力和接触电阻
采样使绘图成为一个真正的决策。供应商应提供样品,让您的团队检查三件事:配合、分离力和接触电阻。安装确认0.68mm扭针和0.92mm配合触点正确安装在外壳中,并与配合半部对齐。分离力应在0.25N至0.8N之间,以便连接器保持接合,但仍然可以组装而不会损坏。接触电阻应保持在10mΩ或以下,因为稳定的低电阻路径是选择扭针触点的原因。如果项目有振动或冲击目标,示例讨论还应涵盖接触在这些条件下的表现。然后,您的团队可以将示例报告与图纸进行比较,并决定是进行询价还是要求修改。