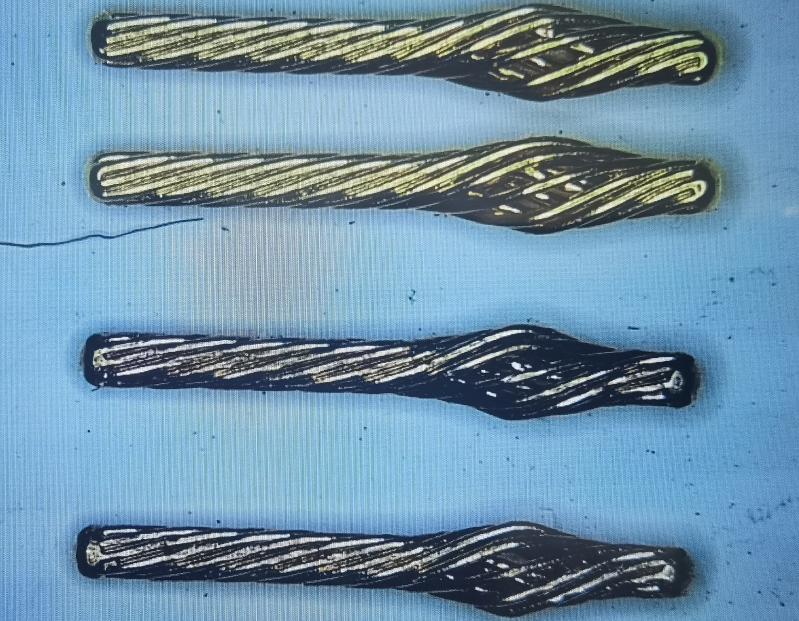
触点的弹簧侧是C17200铍铜合金的位置。C17200可以制成细丝,经过热处理后缠绕成同心扭针,在多次循环后保持弹性。针体采用C2680黄铜,两端通过激光焊接固定。松散的钢绞线或粗糙的焊缝会在振动过程中改变电阻或断裂。激光焊接质量控制取决于光束对准和检查规程,类似于AWS C7.2M中所述。在294m/s²的速度下,振动性能为10Hz至2000Hz,随机振动为1.0g²/Hz,均方根值为41.7g,冲击为1200m/s²。实际上,C17200弹簧即使在外壳移动时也能保持多个接触点接触,而激光焊接则将线束保持在一起。
Copyright © 2008-2019 深圳市西米连接科技有公司 版权所有 技术支持:品牌设计